


Lāzera virsmas apstrādes tehnoloģija
Feb 02, 2024
Jau ilgu laiku lāzertehnoloģijas ir pazīstamas ar plašo pielietojumu metināšanā, griešanā un marķēšanā. Pēdējos gados, pakāpeniski popularizējot lāzertīrīšanu, lāzera virsmu apstrādes jēdziens ir kļuvis arvien vairāk uzmanības centrā, kas parādās cilvēku prātos. Lāzers tiek apstrādāts bezkontakta veidā, ar augstu elastību, lielu ātrumu, bez trokšņa, nelielu siltuma ietekmēto zonu un bez substrāta bojājumiem, bez palīgmateriāliem, un tas ir videi draudzīgs un ar zemu oglekļa saturu.
Papildus lāzera tīrīšanai, lāzera virsmu apstrādei faktiski ir daudz pielietojuma kategoriju, piemēram, lāzera pulēšana, lāzera apšuvums, lāzera slāpēšana utt. Šīs metodes izmanto, lai mainītu materiāla virsmas specifiskas fizikālās un ķīmiskās īpašības, piemēram, virsmas apstrāde ir hidrofobas funkcijas, vai izmantojot lāzera impulsus, lai izveidotu nelielas ieplakas, kuru diametrs ir aptuveni 10 mikroni un dziļums ir tikai daži mikroni, lai palielinātu raupjumu. pakāpi, uzlabo virsmas saķeri utt.
Vai papildus lāzera tīrīšanai jūs zināt šādas lāzera virsmas apstrādes metodes?
Lāzera dzēšana
Lāzera dzēšana ir viens no risinājumiem augstas slodzes kompleksu komponentu apstrādei. Tas var padarīt komponentus ar lielu nodilumu, piemēram, sadales vārpstām un liekšanas instrumentiem, izturēt lielāku slodzi un pagarināt to kalpošanas laiku.
Tās princips ir pārkārtot oglekļa atomus metāla režģī (austenīts), un pēc tam lāzera stars vienmērīgi silda virsmu pa padeves virzienu. Lāzera staram kustoties, apkārtējais materiāls ātri atdziest, un metāla režģis nevar atgriezties sākotnējā formā, tādējādi veidojot martensītu, kas būtiski palielina cietību. Oglekļa tērauda ārējā slāņa sacietēšanas dziļums, kas panākts ar lāzera rūdīšanu, parasti ir 0.1-1,5 mm, un dažiem materiāliem tas var būt 2,5 mm vai lielāks.
Salīdzinot ar tradicionālajām dzēšanas metodēm, tās priekšrocības ir:
1. Mērķtiecīga siltuma padeve ir ierobežota vietējās teritorijās, tāpēc apstrādes laikā gandrīz nav komponentu deformācijas. Pārstrādāšanas izmaksas tiek samazinātas vai pat pilnībā novērstas;
2. To var arī rūdīt uz sarežģītām ģeometriskām virsmām un precīzām detaļām, kā arī var panākt precīzu lokāli ierobežotu funkcionālo virsmu sacietēšanu, ko nevar dzēst ar tradicionālajām dzēšanas metodēm;
3. Nav izkropļojumu. Konvencionālajos rūdīšanas procesos deformācijas rodas lielākas enerģijas padeves un rūdīšanas dēļ, bet lāzerrūdīšanas procesos siltuma padevi var precīzi kontrolēt, pateicoties lāzertehnoloģijai un temperatūras kontrolei. Sastāvdaļas paliek gandrīz sākotnējā stāvoklī;
4. Detaļas cietības ģeometriju var ātri mainīt "uz lidojuma". Tas nozīmē, ka nav nepieciešams pārveidot optiku/visu sistēmu.
Lāzera teksturēšana
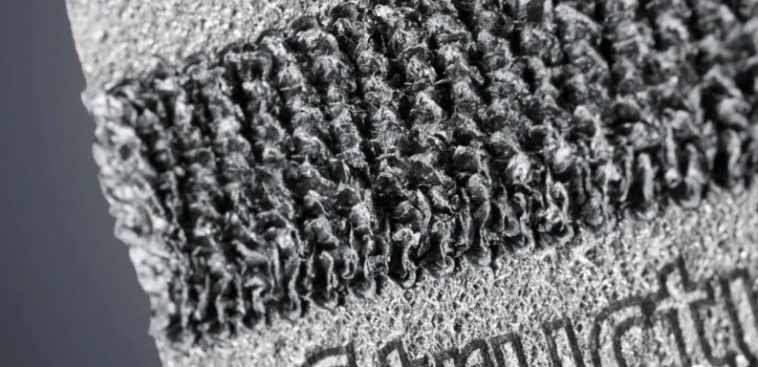
Lāzera teksturēšana ir viena no metāla materiālu virsmas modificēšanas procesa metodēm. Strukturēšanas procesā lāzers veido regulāri sakārtotas ģeometriskas formas slāņos vai substrātos, lai īpaši pārveidotu tehniskās īpašības un izstrādātu jaunas funkcionalitātes. Process ietver lāzera starojuma izmantošanu, parasti īsu impulsu lāzerus, lai uz virsmas radītu regulāri sakārtotas ģeometriskas formas atkārtojamā veidā. Lāzera stars izkausē materiālu kontrolētā veidā un sacietē noteiktā struktūrā ar atbilstošu procesa vadību.
Krāsainas virsmas apstrāde ar lāzeru
Lāzera rūdīšanu parasti izmanto lāzera krāsainu virsmu apstrādē, kas pazīstama arī kā lāzera krāsu marķēšana. Procesa princips ir tāds, ka, kad lāzers silda materiālu, metāls tiek lokāli uzkarsēts līdz nedaudz zemākam par tā kušanas temperatūru. Pie atbilstošiem procesa parametriem vārtu struktūra šajā laikā mainīsies; uz sagataves virsmas izveidosies oksīda slānis, un šī plēve tiks pakļauta gaismas iedarbībai. Apstarošanas laikā krītošās gaismas traucējumi izraisa dažādu rūdīšanas krāsu parādīšanos šajā laikā. Uz virsmas ģenerētais fantoma marķējuma slānis mainās ar dažādiem skata leņķiem, un arī marķējuma raksti mainīsies dažādās krāsās. krāsa.
Šīs krāsas ir temperatūras stabilas līdz aptuveni 200 grādiem. Augstākā temperatūrā vārti atgriežas sākotnējā stāvoklī - marķējums pazūd. Virsmas kvalitāte būs neskarta. Tam ir augsta drošības un izsekojamības pakāpe viltošanas novēršanas lietojumos. Tas ir izmantots medicīnas tehnoloģijās ilgu laiku un papildus jaunajam melnajam marķējumam ar īpaši īsu impulsu lāzeriem ir ideāli piemērots arī produktu marķēšanai un tādējādi unikālai izsekojamībai saskaņā ar UDI direktīvām.
Lāzera apšuvums
Tas ir piedevu ražošanas process, kas piemērots metāla un metālkeramikas hibrīdmateriāliem. Tas ļauj izveidot vai modificēt 3D ģeometriskas formas. Izmantojot šo ražošanas metodi, lāzers var veikt arī remontdarbus vai pārklājumus. Tāpēc aviācijas un kosmosa rūpniecībā turbīnu lāpstiņu remontam izmanto piedevu ražošanu. Instrumentu un veidņu ražošanā saplaisājušas vai nodilušas malas un funkcionālās virsmas var salabot vai pat daļēji bruņot. Lai aizsargātu pret nodilumu un koroziju, gultņu vietas, rullīši vai hidrauliskie komponenti tiek pārklāti energotehnoloģiju vai naftas ķīmijas nozarēs. Un piedevu ražošana tiek izmantota arī automašīnu ražošanā. Šeit ir uzlabots liels skaits komponentu. Parastā lāzera metāla apšuvumā lāzera stars vispirms lokāli uzsilda apstrādājamo priekšmetu un pēc tam veido izkusušo baseinu. Pēc tam no lāzera apstrādes galviņas sprauslas tiek izsmidzināts smalks metāla pulveris tieši izkausētajā baseinā. Ātrgaitas lāzera metāla apšuvuma laikā pulvera daļiņas tiek uzkarsētas gandrīz līdz kušanas temperatūrai tieši virs pamatnes virsmas. Tāpēc pulvera daļiņu izkausēšanai nepieciešams mazāk laika. Iedarbība: ievērojami uzlabo procesa ātrumu. Mazāko termisko efektu dēļ ļoti karstumjutīgus materiālus, piemēram, alumīnija sakausējumus un čuguna sakausējumus, var arī pārklāt ar ātrgaitas lāzera metāla apšuvumu. HS-LMD process nodrošina ļoti lielu virsmas ātrumu līdz 1500 cm²/min uz rotācijas simetriskām virsmām. Tajā pašā laikā tiek sasniegts padeves ātrums līdz pat vairākiem simtiem metru minūtē. Ātri un vienkārši salabojiet dārgas detaļas vai veidnes ar lāzera pulvera lāzera metāla apšuvumu. Lielus un mazus bojājumus var ātri un praktiski novērst, neatstājot pēdas. Dizainu var arī mainīt. Tas ietaupa laiku, enerģiju un materiālus. Īpaši dārgiem metāliem, piemēram, niķelim vai titānam, tas ir diezgan vērtīgi. Tipiski pielietojuma piemēri ir turbīnu lāpstiņas, dažādi virzuļi, vārsti, vārpstas vai veidnes.
Lāzera termiskā apstrāde
Tūkstošiem mazu lāzeru (VCSEL) ir uzstādīti uz vienas mikroshēmas. Katrs raidītājs ir aprīkots ar 56 no šīm mikroshēmām, un modulis sastāv no vairākiem raidītājiem. Taisnstūra starojuma zonā var būt miljoniem mazu lāzeru un tā var izvadīt vairākus kilovatus infrasarkanā lāzera jaudas. VCSEL ģenerē tuvu infrasarkano staru staru kūli ar starojuma intensitāti 100 W/cm², izmantojot lielu, virziena taisnstūra staru šķērsgriezumu. Principā šī tehnoloģija ir piemērota visiem rūpnieciskajiem procesiem, kuriem nepieciešama ārkārtīgi precīza virsmas un temperatūras kontrole. Lāzera termiskās apstrādes modulis ir īpaši piemērots lielas platības apkurei, kam nepieciešama stingra precizitāte un elastība. Salīdzinot ar tradicionālajām apkures metodēm, šim jaunajam apkures procesam ir lielāka elastība, precizitāte un izmaksu ietaupījumi.
Šo tehnoloģiju var izmantot, lai aiztaisītu maisiņa tipa akumulatoru loksnes, lai novērstu alumīnija folijas saburzīšanu, tādējādi pagarinot akumulatora darbības laiku. To var izmantot arī tādās lietojumprogrammās kā akumulatoru alumīnija folijas žāvēšana, gaismas mitrināšanas saules paneļi un precīzas apstrādes zonas, kas jāapsilda uz konkrētiem materiāliem, piemēram, tērauda un silīcija plāksnēm.
Lāzera pulēšana
Lāzera pulēšanas tehnoloģijas mehānisms ir virsmas šaura kausēšana un virsmas pārkausēšana, kas balstās uz virsmas pārkausēšanu un lāzera pārkausētā slāņa atkārtotu sacietēšanu. Metāla virsmu apstarojot ar pietiekami lielas enerģijas lāzeru, tās virsma tiek pakļauta noteiktai pārkausēšanai, pārdalīšanai un virsmas stiepes spriegumam un gravitācijai, pirms sacietēšanas iegūstot gludu virsmu. Viss izkusušā slāņa biezums ir mazāks par augstumu no siles līdz virsotnei, ļaujot visam izkausētajam metālam piepildīt tuvumā esošās siles. Šā pildījuma virzītājspēks tiek panākts ar kapilārā efekta palīdzību, savukārt biezāks izkusušais slānis veicinās šķidro metālu. Virzītājspēks plūsmai uz āru no izkausētā baseina centra ir termokapilārais jeb Markoni efekts, kas to pārdala.
Lāzera trieciena noņemšana / lāzera trieciena stiprināšana
Lāzera trieciena pīlings, ko sauc arī par lāzera pīlingu, apstaro metāla detaļu virsmu ar augsta enerģijas blīvuma, augsta fokusa, īsa impulsa lāzeru (λ=1053nm), un virsmas metāls (vai absorbcijas slānis) tiek nekavējoties izstarots. veidojas lieljaudas blīvuma lāzera iedarbībā. Plazma eksplodē, un sprādziena triecienvilnis tiek pārnests uz metāla daļas iekšpusi saskaņā ar ierobežojošā slāņa ierobežojumiem, izraisot virsmas graudu spiedes plastisko deformāciju un iegūstot virsmu stiprinošus efektus, piemēram, atlikušo spiedes spriegumu un graudu rafinēšanu. daļas biezāka virsma. Salīdzinot ar tradicionālo mehānisko skrošu strūklu, tai ir šādas priekšrocības:
1. Spēcīga virziena: lāzers iedarbojas uz metāla virsmu vadāmā leņķī, ar augstu enerģijas pārveidošanas efektivitāti, savukārt mehānisko šāviņu trieciena leņķis ir nejaušs;
2. Liels spēks: momentānais spiediens, ko rada lāzera šāviena plazmas spridzināšana, ir tikpat augsts kā vairāki GPa; liels jaudas blīvums: lāzera trieciena maksimālais jaudas blīvums sasniedz vairākus līdz desmitus GW/cm2;
3. Laba virsmas integritāte: Lāzera triecienam gandrīz nav izsmidzināšanas ietekmes uz virsmu, savukārt pēc mehāniskās skrotis tiek bojāta virsmas morfoloģija un rodas sprieguma koncentrācija. Maksimālā spiedes sprieguma vērtība pēc lāzera trieciena ir labāka, virsmas atlikušais spiedes spriegums tiek palielināts par aptuveni 40% līdz 50%, un ievērojami uzlabojas sagataves noguruma kalpošanas laiks, augsta temperatūras izturība, lieces veidošanās un citi saistītie rādītāji. Tas ir izmantots gaisa kuģu virsmas apstrādē, aviācijas dzinēju virsmas apstrādē un citās jomās.


